Как работает связка термообработки и охлаждения
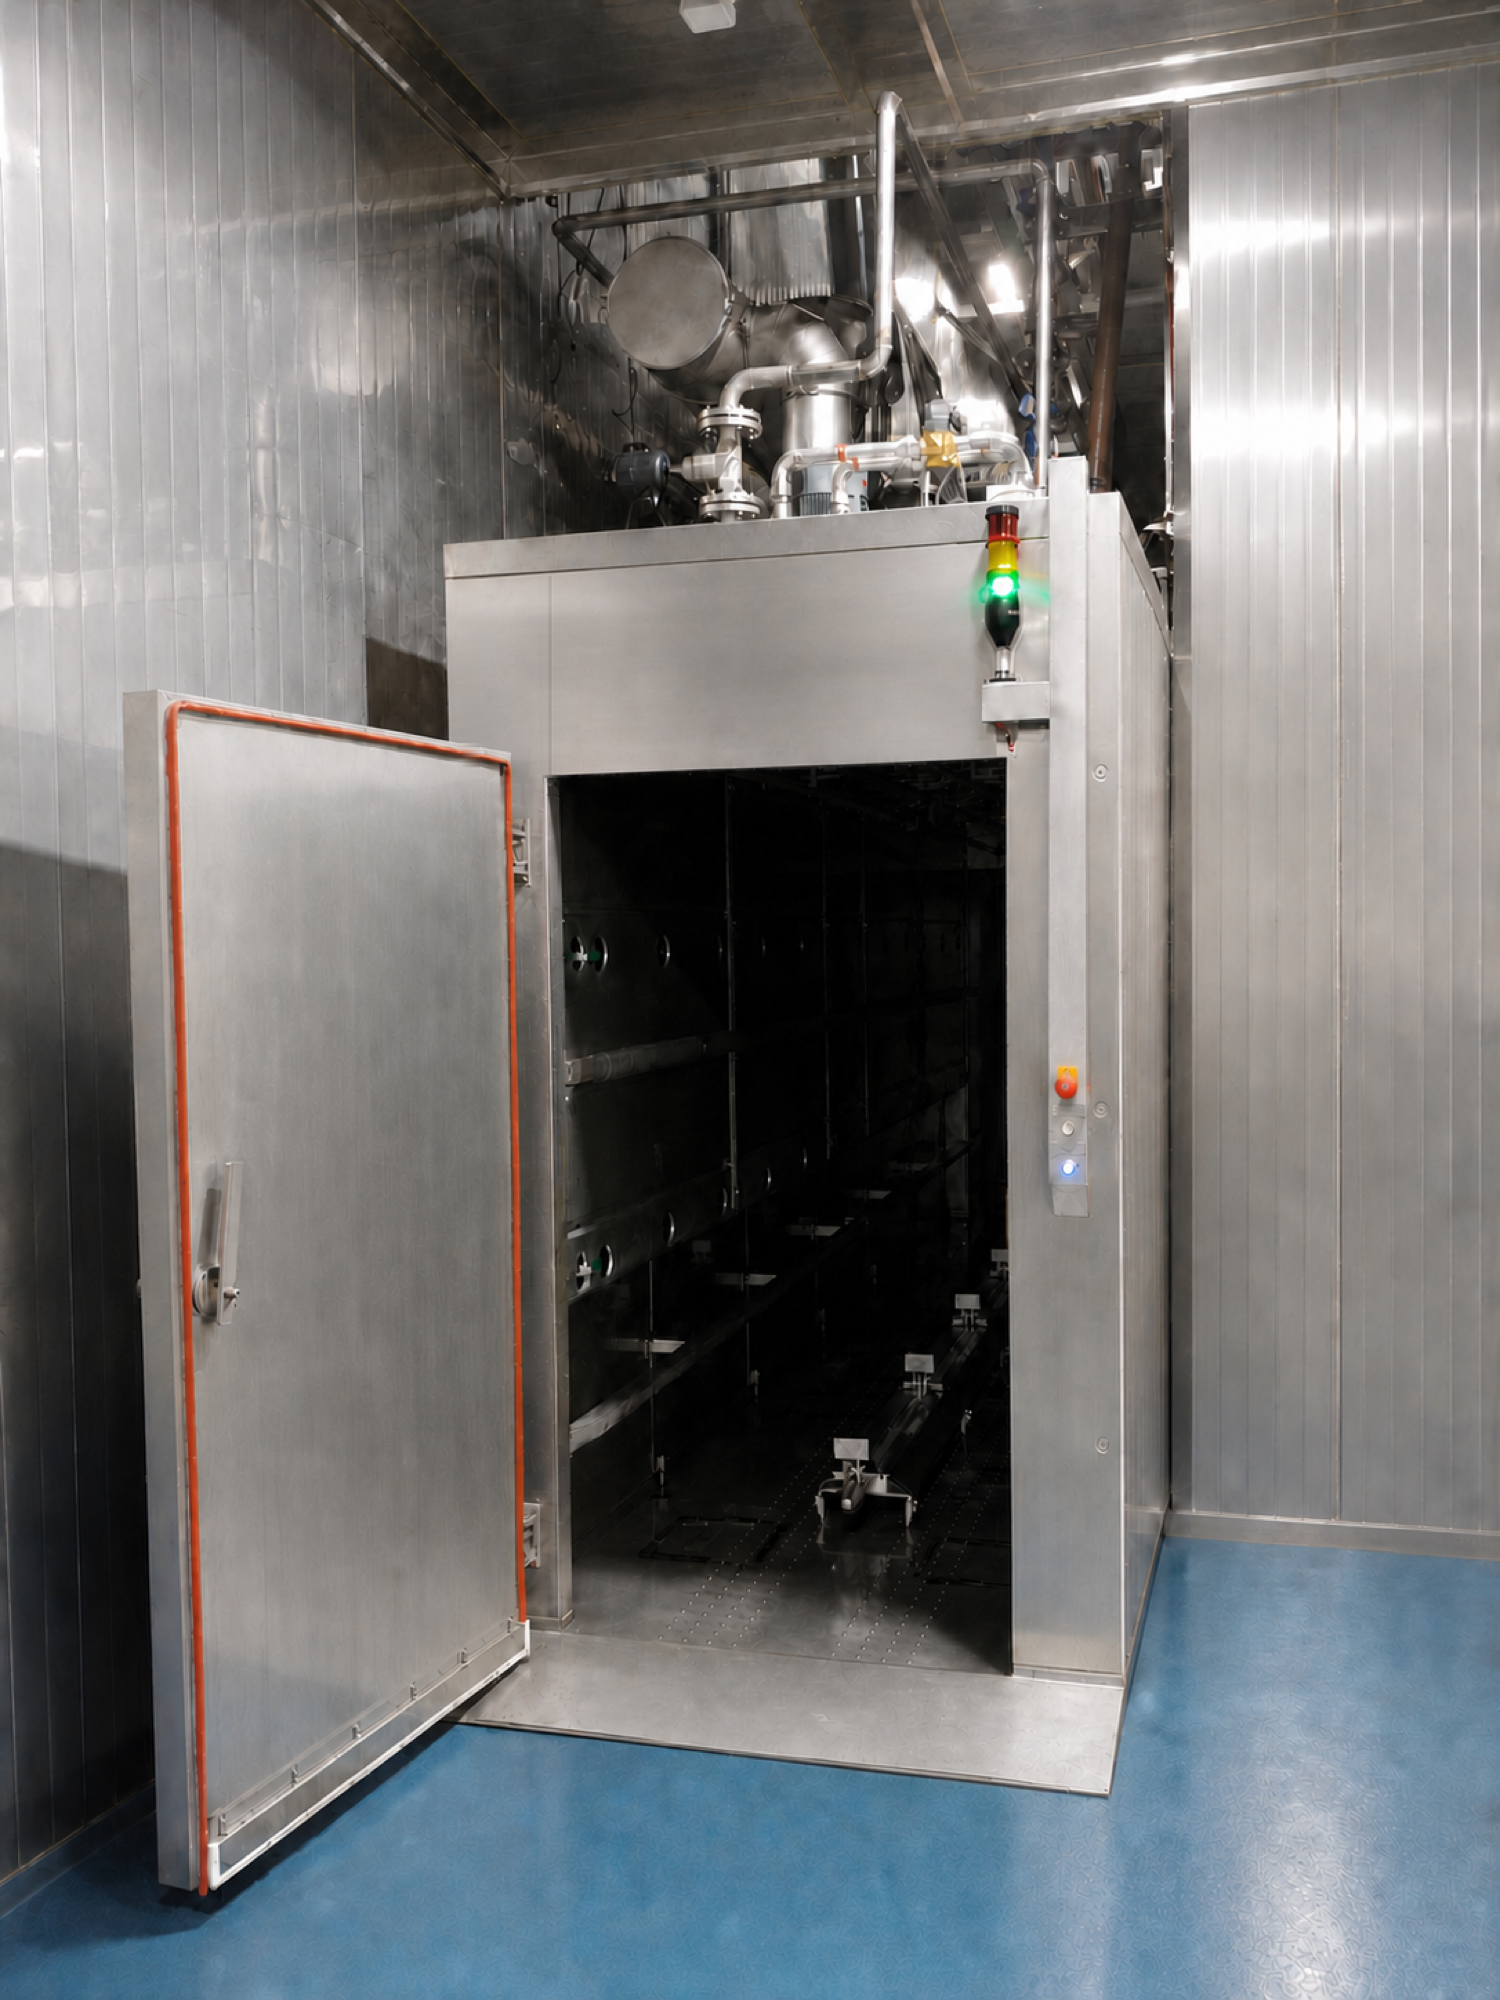
В одной из описанных AUTOTHERM схем после завершения варки гидравлическая транспортная система перемещает коптильные тележки в зону интенсивного охлаждения. Автоматическая дверь закрывает зону, после чего начинается цикл охлаждения.
В это же время зона копчения и варки может принимать следующую загрузку. Такая организация сокращает ожидание между стадиями, но только если длительность циклов и вместимость зон согласованы.
Самая быстрая камера не увеличит выпуск, если рамы ждут свободной позиции, двери открываются слишком долго или охлаждение не успевает принять следующую партию. Поэтому модель потока включает длительность циклов, смену ассортимента, мойку, буферы и нештатные ситуации.
По данным заводской презентации тоннельных камер AUTOTHERM: Первая в мире установка с автоматическим передвижением тележек с системой пародымокопчения/интенсивного охлаждения AUTOTHERM. Презентация (с последующей продажей) состоялась в 1971г. на международной выставке IFFA во Франкфурте!
Шлюз между горячей и чистой зонами
В проектах, где горячая зона и зона охлаждения относятся к разным производственным зонам, между ними предусматривается буфер. Такая схема прежде всего применяется в Японии, где зона охлаждения рассматривается как чистая зона.
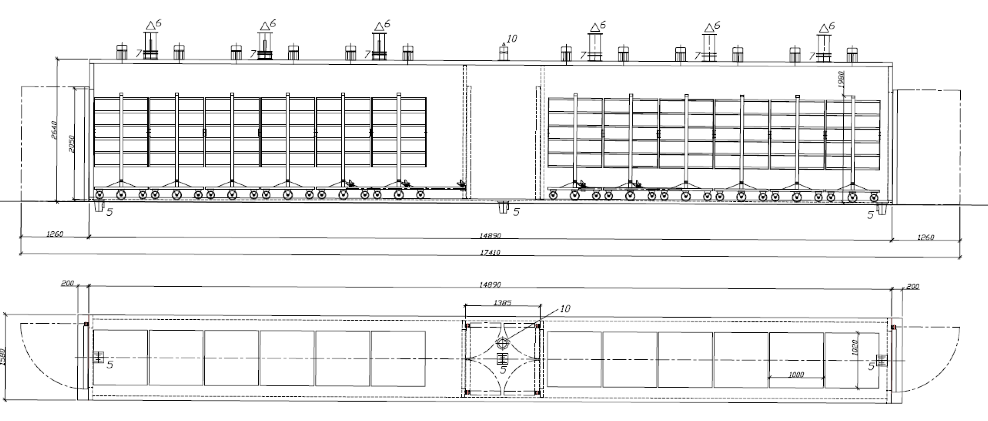
Опция для переходной зоны – шлюз с двойной разделяющей дверью. Пневматический привод выполняется с соблюдением предписаний безопасности. В шлюз интегрируются дополнительный сток для воды и вытяжной вентилятор.
Шлюз не просто удлиняет линию. Его размеры, логика дверей, сток, вытяжка и алгоритм перемещения рам должны быть согласованы с санитарной концепцией всего цеха.
Механика, управление и безопасность проектируются вместе
Транспорт должен передать раму в нужную зону только после подтверждения готовности камеры, двери и следующей позиции. Логика блокировок не допускает одновременных конфликтующих команд.
Автоматика должна хранить понятное состояние маршрута: где находится каждая рама, какая программа ей назначена и какая операция будет следующей. Персоналу нужен безопасный ручной режим для наладки, мойки и нештатных ситуаций.
Конструкция учитывает состояние пола, уклоны, направляющие, двери, зоны движения людей и санитарную мойку. Доступ к приводам, датчикам и защитным устройствам закладывается до фиксации компоновки.
- маршрут продукта и разделение зон;
- тип рам, колёс, захватов и направляющих;
- буферные позиции и логика приоритетов;
- блокировки, ограждения и ручной режим;
- мойка, дренаж и сервисный доступ;
- производительность горячей и охлаждающей зон;
- интеграция с подвесным или напольным транспортом;
Автоматизация оправдана не при любом объёме
При частой смене ассортимента и небольшом числе тележек простая ручная логистика может быть экономически и эксплуатационно разумнее.
Не каждая тоннельная камера является непрерывной: рамы могут перемещаться между зонами партиями. Точный алгоритм подтверждается для конкретной компоновки.
Мы сравним не только стоимость транспорта, но и цену занимаемой площади, персонала, простоев и будущего расширения.
Состав, диапазоны и производительность подтверждаются после получения исходных данных и относятся к конкретной конфигурации оборудования.